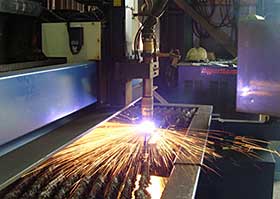

レーザー加工・プラズマ加工におけるノロ・ドロス付着軽減のご提案

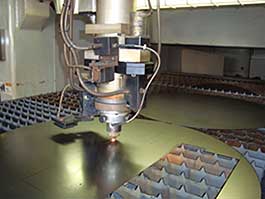
金属の熔断加工におけるノロ・ドロス・スパッターの発生は熱切断の加工原理からして現今の機能、技術では解決が困難である。 弊社では従来よりこの課題に取り組み、助剤(熔融物除去剤)による熔融物の低減を計るべく、改良、改善の途上にあります。 今般、観点を変えてワーク面のみならず機械装置及び周辺の部品に至るまで薬剤使用による効果を試みました。

電極チップの寿命が延びる

ノロ・ドロス薬剤別電極・チップの損耗

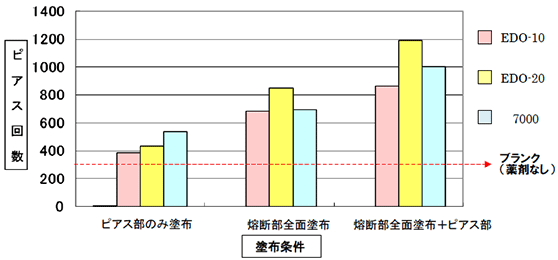
電極チップ損耗テスト(ダブルスターEDO-10・EDO-20・7000)
テスト鋼材材質SS-400(スプライス材)ブラズマ電極電流130A

試験剤 ピアス部のみ塗布 熔断部全面塗布 熔断部全面塗布+ピアス部
ダブルスター EDO-10 385 682 865
ダブルスター EDO-20 435 850 1,192
ダブルスター 7000 536 695 1,002
ブランク(薬剤無) 296 310 298
ノロ・ドロス薬剤別電極・チップの損耗
  • 熔断部塗布の場合EDO-20が一番良く、ピアス回数はブランクの2倍以上可能になる。
  • 熔断部全面塗布+ピアス部に使用した場合、さらに電極・チップの持ちが良くなる。

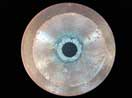
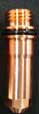
薬剤ダブルスターEDO‐20使用による電極チップ状態

  新品先端部 ピアス300回使用時
(正常作動)
ピアス850回使用時
芯ブレ発生、交換

プラズマ加工に於ける薬剤使用の効用

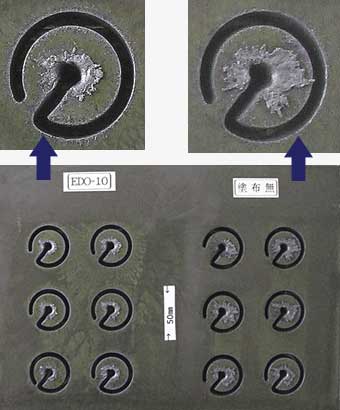
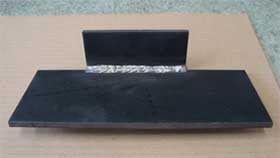
[写真1]

プラズマ加工機
薬剤 ダブルスターEDO-10 使用

電極:
130A
アシストガス圧:
0.4 MPa
材質:
スプライス材
板厚:
12mm

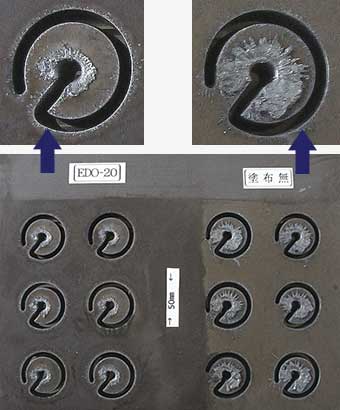
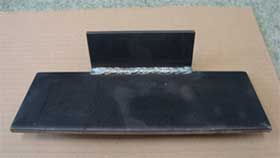
[写真2]

プラズマ加工機
薬剤 ダブルスターEDO-20 使用

電極:
130A
アシストガス圧:
0.4 MPa
材質:
スプライス材
板厚:
12mm

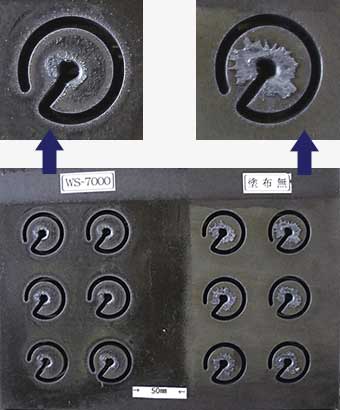
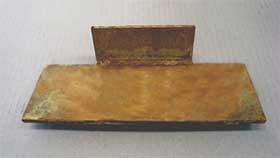
[写真3]

プラズマ加工機
薬剤 ダブルスター7000 使用

電極:
130A
アシストガス圧:
0.4 MPa
材質:
スプライス材
板厚:
12mm
  • [写真 1] ダブルスターEDO-10
  • [写真 2] ダブルスターEDO-20
  • [写真 3] ダブルスター7000

(まとめ) プラズマ熔断に於けるノロ・ドロスの発生は、古くて新しい問題ですが、この度薬剤による用法を試みました。 全面解決とはなりませんでしたが、一定の効果があることが確認されました。 さらに仕上がり面が向上することにより、より精度の高い加工が可能と思料致します。

  • 酸素ピアスは従来より小さい穴径で安定切断が可能。
  • 熔融物の吹き上がり(ヒゲ)の飛散が減少するので、材料の歩留りが向上する。
  • 電極チップの寿命が大幅に向上する。
  • ノロ・ドロスの発生量が少ない為切断定盤への付着が少なくなる。
  • 裏面に塗布が可能であればノロ・ドロスの発生は極少であり、又簡単にハツリができる。

溶接・溶断の後加工の簡略化

薬剤「ダブルスターEDO-20」による、後加工への影響

工程 薬剤(ダブルスターEDO-20)塗布 → 溶接・熔断 → スラグ除去 → 下地塗装

薬剤(ダブルスターEDO-20)塗布
溶接・熔断 スラグ除去
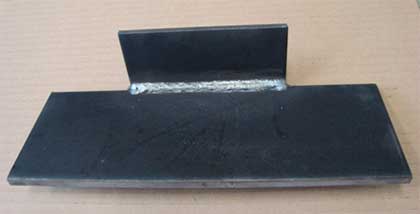
※1 下地塗装
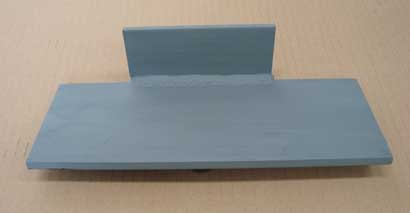
※2 碁盤目試験拡大
  • ※1 ダブルスターEDO-20の塗布皮膜が塗料と融合し剥離現象は少ない。
  • ※2 JIS K 5400 碁盤目試験で合格

薬剤「ダブルスター EDO-20」付着状態での当社「サビ出し剤」の効果

工程 薬剤(ダブルスターEDO-20)塗布 → 溶接・熔断 → スラグ除去 → サビ出し剤塗布

薬剤(ダブルスター EDO-20)塗布
溶接・熔断スラグ除去
サビ出し剤塗布

※1 サビ出し剤 原液 塗布後24時間

※2 サビ出し剤 10倍希釈 液塗布後24時間
  • ※1 この塗布条件下では原液を50%〜100%で使用すると良い効果が得られます。
  • ※2 塗布条件により差違がありサビの状態が不十分な場合は二度塗りで対処してください。

ステンレス加工の精度・歩留まり向上

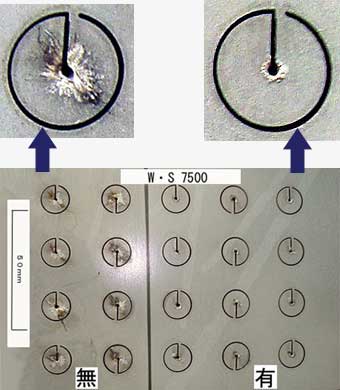
レーザー加工に於けるピアス部ドロス痕 その1

加工機:
炭酸ガスレーザー加工機
材質:
SUS304
板厚:
8mm
アシストガス:
窒素ガス

左画像はステンレス加工に於ける薬剤ダブルスター7500使用によるピアス痕(ヒゲ)写真 その1。

ダブルスター7500 使用による効果

  • ピアス穴が小さくなることにより精度の高い加工が可能となる。
  • ヒゲが小さくなる為、歩留りが良くなる。

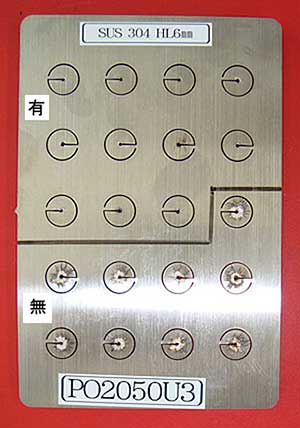
ステンレスのレーザー加工ドロス痕(ピアッシング部) その2

加工機:
炭酸ガスレーザー加工機
材質:
SUS304HL6mm(ヘアーライン)
アシストガス:
窒素ガス

ダブルスター7500 使用による効果

  • ヒゲの発生が殆んど無くより高度な加工が出来る。
  • ラインの汚れが無く仕上がり面が良くなる。

精密レーザー加工

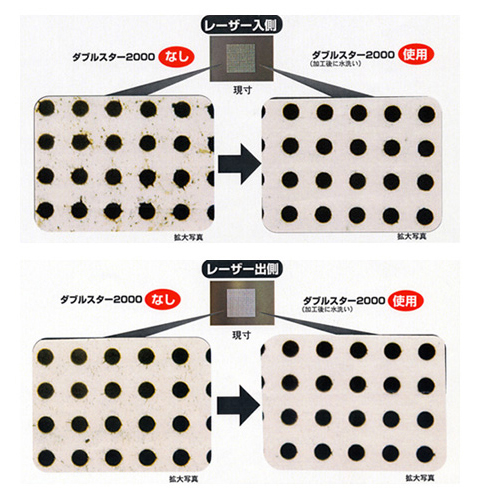
ダブルスター 2000 使用レーザー微細加工例

資料提供 某レーザー加工機メーカー

精密レーザー機による微細加工に於ける ダブルスター2000 の効用

  • 電子部品等の薄板加工に最適。
  • 切断幅が小さく薄板への高品質な加工が可能。
  • 薬剤の被膜によるワークへの油ジミ、油焼けの誘発を防ぐため、油性剤を一切使用せず。
  • 薬剤被膜の除去(脱脂)には、水又は家庭用洗剤が最適。
  • 剣山等に、塗布する事により裏板へのハネ返りが、防げます。

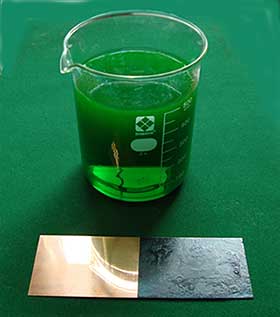
高反射素材(銅・アルミ・セラミック)のレーザー加工精度の向上

高反射材(薄板)薬剤使用イメージ写真

ダブルスター3000GC

高反射材用
銅・アルミニュウム・セラミックス

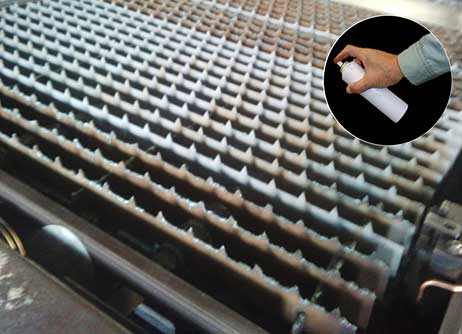
剣山型錠盤の取り換え・脱着のメンテナンスを容易に

薬剤による錠盤(剣山型)の保護 ダブルスターEDO-20・7000

使用方法
エアゾールまたは噴霧器で塗布。 特に剣山型の組み立て及び設置時に接合個所にまんべんなく塗布する事により事後の脱着が容易になります。
特長
  • 水性液であり安全です。(消防法 非危険物扱い)
  • 剣山にヒゲの発生現象が出たら、まんべん無く塗布する事により長期間の保護が可能です。 ただし剣山の山の消耗は防ぐことはできません。
  • 剣山等に、塗布する事により裏板へのハネ返りが、防げます。
  • 他の機器(剣山用、除去マシーン)を併用する事により、より良い効果が得られます。

この資料で示されている数値、写真、データは弊社の試験で得たものであり、製品の性能、品質を保証するものではないことをご了承下さい。

ノロ・ドロス付着防止剤一覧

商品名 用途 使用方法 タイプ 洗浄性 荷姿 特長 摘要
水性型
溶剤型
水性洗浄
溶剤洗浄
ブラスト
ダブルスター
2000
レーザー加工等・ステンレス材の薄物加工 スプレー
又は
刷毛塗り
○   ○ ○ ○ 18L 角缶
200L ドラム缶
SUS材の加工に適す 非危険物
ダブルスター
2500
レーザー加工等のチタン・ステンレス材 スプレー
又は
刷毛塗り
○   ○ ○ ○ 18L 角缶
200L ドラム缶
チタン・SUS材の加工に適す 非危険物
ダブルスター
3000GC
高反射材用
銅・アルミ・セラミックス
スプレー
又は
刷毛塗り
○   ○ ○ ○ 5Kg入り
バックインボックス(段ボール内袋型)
精密レーザ加工用
高反射材に最適
非危険物
ダブルスター
EDO
原液希釈型
清水に希釈して使用
スプレー
又は
刷毛塗り
○   ○ ○ ○ 18L 角缶 原液、希釈使用型 非危険物
ダブルスター
EDO-10
レーザー・プラズマ加工
(母材・定盤・剣山等の保護)
スプレー
又は
刷毛塗り
○   ○ ○ ○ 18L バックインボックス(段ボール内袋型)
200L ドラム缶
熔断部及びピアス部に最適 非危険物
ダブルスター
EDO-20
レーザー・プラズマ加工
(母材・定盤・剣山等の保護)
スプレー
又は
刷毛塗り
○   ○ ○ ○ 18L バックインボックス(段ボール内袋型)
200L ドラム缶
熔断部及び剣山等のノロ・ドロス対策に有効 非危険物
ダブルスター
7000
レーザー・プラズマ加工
(母材・装置保護)
スプレー
又は
刷毛塗り
○       ○ 20 �sバックインボックス(段ボール内袋型) 母材・定盤・剣山等の保護 非危険物
ダブルスター
8000
熔断加工機の
定盤・剣山用
スプレー
又は
刷毛塗り
○   ○   ○ 20�s バックインボックス(段ボール内袋型) 定盤・剣山の保護 非危険物
ダブルスター
7500
レーザー加工
ステンレス厚板材
スプレー
又は
刷毛塗り
○       ○ 5Kg入り
バックインボックス(段ボール内袋型)
SUS材加工のピアス部改善 非危険物
ダブルスター
DO
レーザー・プラズマ加工
(装置保護)
スプレー
又は
刷毛塗り
○     ○ ○ 18L 角缶
200L ドラム缶
定盤・剣山等の保護 非危険物
ダブルスター
DO-50
プラズマ熔断
(定盤を保護)
スプレー
又は
刷毛塗り
○       ○ 18L 角缶 定盤の保護 非危険物

金属、表面処理剤

サビ出し剤 N スターカットサビ出し剤 {高力ボルト接合面処理剤}
荷姿 20�s入り バックインボックス(段ボール箱内袋型)

Copyright(C) スターカット工業(株) allrights reserved.